货畅其流 从生产线到仓储中心的托盘化运营全景图
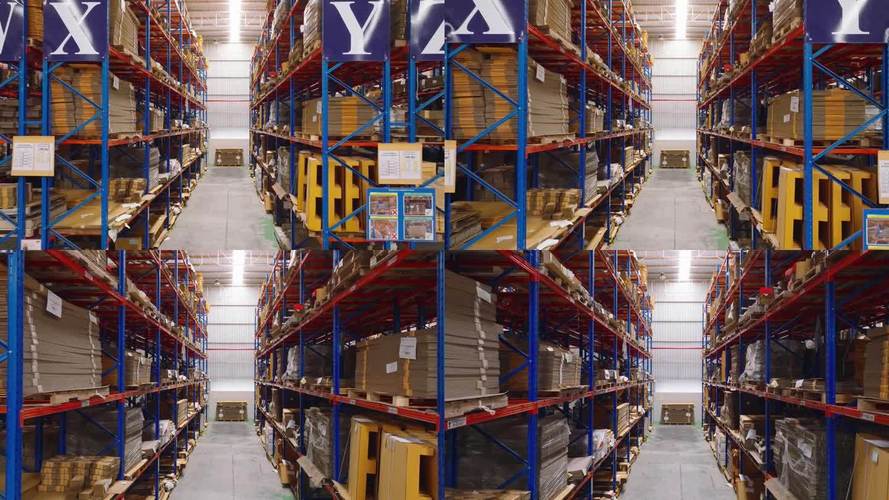
在现代物流网络中,工厂生产线与仓储中心如同经济动脉的两个关键节点,而托盘则如同血液中承载氧气的红细胞,将产品从制造端高效、无损地输送到存储与配送环节。当我们以鸟瞰视角俯瞰仓库或货架上的货物时,看到的不仅是整齐排列的包装箱,更是一套精密运转的供应链管理体系。
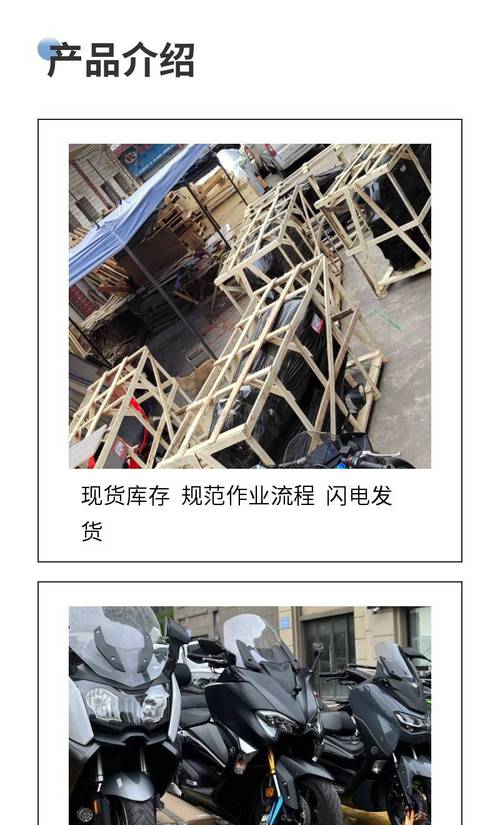
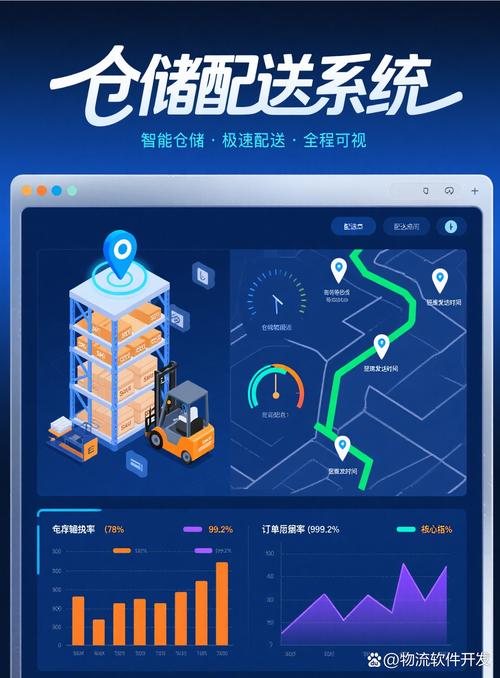
一片规整的仓库地面,被清晰的标线划分为不同功能区。货物从工厂下线后,迅速被码放到标准托盘上——木制或塑料托盘成为产品最稳定的“移动底座”。叉车穿梭其间,将满载的托盘送入库门,扫码系统自动记录品名、批次与入库时间。借助自动化立体仓库(AS/RS)或窄巷道货架,托盘被举升到高位货架上做临时或长期储存,每一托货物的位置都在WMS(仓库管理系统)中实时更新。
为什么托盘化如此重要?托盘实现了“带板运输”,让装卸效率提升数倍,并显著降低人工搬运导致的货损。托盘规格的标准化(如1200mm×1000mm、1100mm×1100mm等)让货物能严丝合缝地堆叠在货架横梁上,提高空间利用率。更重要的是,托盘配合射频识别(RFID)或二维码,构建了从生产端到仓储端的可追溯链条——打开电脑,便能查到某托货物来自哪条生产线、储存于哪个货位、又将于何时出库发运。
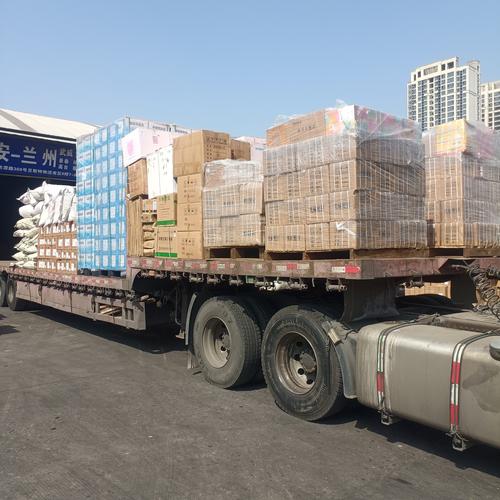
货运经营的核心在于“快进快出”与成本控制。现代仓库常采用“收货—上架—拣选—集货—发运”的动线设计,利用高位叉车、堆垛机、输送线等设备,使托盘货物的流转像水流一样顺畅。接单后,系统智能规划拣货路径,将所需的整托盘或拆零货物快速移至出库缓存区;托盘被缠膜固定,装车出发,奔向区域分仓或终端客户。对于大量货物,甩挂运输、托盘循环共用等模式进一步压缩了时间与物流成本。
从鸟瞰的角度看,一切是静止的切片:货架层层叠叠,货物高高低低,方块状托盘编织着立方体森林。但在动态运营中,这是现代物流有序与响应的极致缩影。工厂需要敏捷的仓储节点作依靠,零售与客户需要高速的货运经营作保障,正是这种可视且标准化的托盘运作,支撑起商业世界中每一份货品的准时抵达。
如若转载,请注明出处:http://www.cjtxys.com/product/6.html
更新时间:2026-10-11 02:42:40